汽车零部件行业生产管理难点及数字工厂建设要点
一、引言
汽车零部件行业作为汽车工业的基础,其生产管理水平直接影响整车质量、成本与交付。随着市场竞争加剧、产品定制化需求增多以及供应链不确定性增加,传统生产管理模式面临巨大挑战。数字化转型成为零部件企业提升竞争力的必由之路。许多企业在推进数字工厂建设时,往往因对行业特有的生产管理难点认识不足而陷入误区。本文系统梳理汽车零部件行业的生产管理难点,并提出数字工厂建设的关键要点,为企业管理实践提供参考。
二、汽车零部件行业生产管理难点
1. 多品种、小批量与大规模定制的矛盾
汽车零部件产品种类繁多,同一生产线需频繁切换不同型号、规格的产品以满足主机厂多样化需求。这种多品种、小批量模式导致换模时间长、生产计划复杂、设备利用率难以提升。主机厂日益推行大规模定制,要求零部件企业具备柔性生产能力,进一步加剧了生产组织难度。
2. 严格的质量追溯与一致性要求
汽车行业对零部件质量要求近乎苛刻,任何缺陷都可能引发召回风险。IATF 16949体系要求全流程质量追溯,包括原材料批次、生产设备、操作人员、工艺参数等。多工序、多供应商的复杂链条使得追溯数据分散、难以实时关联,质量问题根因分析耗时费力。生产过程波动导致产品一致性难以保证,尤其是热处理、焊接等特殊过程。
3. 供应链协同与交付压力
零部件企业处于整车供应链的中游,上游涉及钢材、塑料、电子元件等多级供应商,下游面对主机厂准时化(JIT)供货要求。供需波动、物料短缺、物流延迟等风险传导迅速,而企业内部计划与供应商计划往往脱节,导致库存高企或停线风险并存。交付压力迫使企业依赖加班和过量库存,增加了运营成本。
4. 设备密集型与工艺复杂性
汽车零部件生产大量依赖冲压、注塑、机加、焊接、涂装等设备,设备故障停机对产出影响显著。工艺参数(如温度、压力、时间)对产品质量起决定性作用,但传统管理模式下参数依靠人工记录与经验调整,难以实现实时监控与优化。设备综合效率(OEE)提升缺乏数据支撑。
5. 成本压力与精益管理深化
整车价格战向上游传导,零部件企业面临持续降本压力。传统成本核算粗放,难以精确到单品、工序;浪费现象(如等待、搬运、过度加工)隐蔽性强,精益改善缺乏量化依据。能源消耗、刀具寿命等制造费用管控手段有限。
三、数字工厂建设要点
针对上述难点,汽车零部件企业建设数字工厂应聚焦以下关键点,确保数字化投入切实解决管理痛点。
1. 构建集成化的制造运营管理(MOM)平台
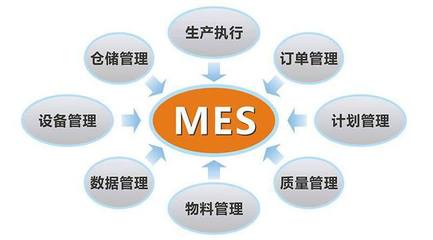
数字工厂的核心是打通计划、执行、质量、设备、物流等环节的数据流。建议以MOM平台为枢纽,向上对接ERP获取订单与物料计划,向下连接车间设备与操作终端,实现生产订单自动排产、工单派发、报工反馈的闭环。重点破解多品种小批量排产难题:通过高级计划排程(APS)算法,综合考虑设备能力、模具寿命、物料齐套性、交期优先级,生成可执行的工序级计划,并支持动态插单与异常调整。
2. 建立全生命周期质量追溯体系
以条码/二维码/RFID为载体,为每批次原材料、每个生产批次、每件关键零件建立唯一标识。在关键工序部署数据采集终端,自动记录工艺参数(如扭矩、温度、压力)并与产品序列号绑定。构建质量数据仓库,支持正向追溯(从原料到成品)和反向追溯(从成品到原料),并利用统计过程控制(SPC)实时监控关键特性,超差自动报警。通过数字化质量门控制,防止缺陷流入下道工序。
3. 推进设备互联与预测性维护
通过工业物联网(IIoT)采集设备运行状态、工艺参数、能耗数据。利用OEE分析识别设备损失(停机、换模、速度降低、缺陷),针对性开展TPM改善。建立设备健康模型,基于振动、温度、电流等特征预测关键部件(如主轴、模具)剩余寿命,变事后维修为预测性维护,减少非计划停机。对于模具,建立数字化履历,跟踪使用次数、维护记录,优化模具调度与寿命管理。
4. 打造透明化供应链协同网络
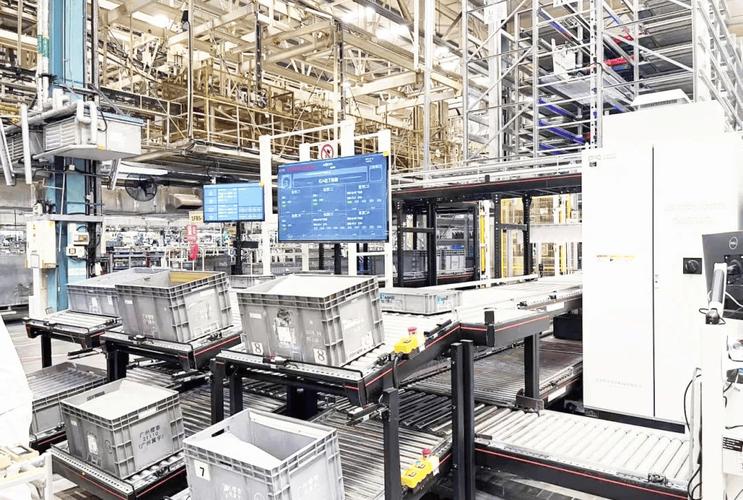
数字工厂不能局限于企业内部,需延伸至供应商与客户。建立供应商协同平台,共享需求预测、库存 Waterfall、要货计划,实现供应商在线确认与发货协同。通过物料齐套预警与在途可视化,降低缺料风险。与主机厂建立EDI/API对接,实时接收JIT订单与看板拉动信号,自动触发内部生产与采购,减少牛鞭效应。内部物流方面,应用AGV、智能仓储系统(WMS)实现线边库自动补料,减少人工搬运与找料时间。
5. 实施数据驱动的精益改善与成本管控
数字工厂应成为精益管理的加速器。通过MES/能源管理系统采集工时、物料消耗、能源消耗等数据,建立工序级成本核算模型,精准识别高成本环节。利用数字孪生技术对产线布局、物流路径进行仿真优化,减少浪费。建立电子安灯系统与Andon看板,实时暴露异常并触发响应,缩短问题解决周期。通过大数据分析挖掘工艺参数与质量的关联关系,优化参数窗口,提升一次合格率。
6. 强化网络安全与组织能力建设
数字工厂依赖网络与系统,必须构建纵深防御体系,包括工业防火墙、网络分区、访问控制、数据备份,防范勒索软件与数据泄露。数字化成功与否取决于组织能力:需培养既懂工艺又懂数据的复合型人才,建立跨部门的数据治理委员会,明确数据 ownership 与标准。管理层应制定分阶段实施路线图,避免一次性大规模投资,优先选择痛点最突出、ROI明确的场景(如排产、追溯、设备监控)进行试点,再逐步推广。
四、
汽车零部件行业的生产管理难点具有鲜明的行业特征,数字工厂建设不能盲目堆砌技术,而应以解决多品种柔性生产、质量追溯、供应链协同、设备效率、成本精益等核心问题为导向。通过构建集成化MOM平台、全生命周期追溯体系、设备互联与预测性维护、供应链协同网络以及数据驱动精益管理,企业能够实现生产透明化、决策智能化、运营精益化。重视网络安全与组织变革,确保数字化投入转化为可持续的竞争力,在激烈的市场竞争中赢得先机。
如若转载,请注明出处:http://www.chengshishe.com/product/87.html
更新时间:2026-11-21 17:42:24